
د خپرولو نیټه: د اګست ۹، ۲۰۲۶
لیکوال: هو یانوی، د سیمبر فلز تخنیکي ماهر
د سپینو زرو روښانه راډ اخیستل او ورته "سمندري درجې" ویل هغه څه دي چې یو ارزانه پوښ په ګران بیه بندیدو بدلیږي.
یو RFQ چې یوازې "د نکل پلیټ شوي مسو راډ، 10 مایکرون" وايي، سختې پریکړې عرضه کونکي ته پریږدي. ایا 10 مایکرون اوسط یا لږترلږه محلي ضخامت دی؟ ایا کټ پایونه پوښل شوي دي؟ ایا زیرمه الیکټرولیټیک نکل یا بې الیکټرو نیکل فاسفورس دی؟ ایا راډ به د وچ سویچ بورډ دننه ناست وي، د انجن په خونه کې د مالګې ډک کنډیشن سره مخ شي، یا د بحر په روانو اوبو کې ډوب پاتې شي؟
دا کوچني جزئیات نه دي. ټیټ نرخ ورکول کولی شي د ریک نقطو ته نږدې پتلي سیمې، غیر پوښل شوي پایونه، ضعیف چپکونکي، ابعادي وده او د مالګې سپری راپور پټ کړي پرته له دې چې د منلو معیارونه ولري. پیرودونکی په هر کیلوګرام کې پیسې خوندي کوي او بیا د رد شوي اسمبلۍ، بیا پلیټ کولو، د کښتۍ ځنډ یا بیړني ځای په ځای کولو لپاره پیسې ورکوي.
د سایمبر میټل تایید شوي محصول کتابتون کې شامل ديد سمندري کارونې لپاره د نکل پلیټ شوي مسو راډد سوداګریز محصول لارې په توګه. دا لارښود د انجینرۍ هغه پوښتنې په ګوته کوي چې باید مخکې له دې چې پیرودونکی د محصول توضیحات د بشپړ مشخصاتو په توګه وګڼي حل شي.
چټک ځواب: ایا د نکل پلیټ شوي مسو راډ د سمندري کارونې لپاره مناسب دی؟
د نکل پلیټ شوي مسو راډ د سمندري بریښنایی برخو لپاره مناسب کیدی شي کله چې د لوړ چالکتیا مسو کور د لندبل، مالګې ډک هوا، کنډیشن یا وقفې وقفې سره د سپری څخه محافظت ته اړتیا ولري. دا په اتوماتيک ډول د سمندري اوبو دوامداره ډوبیدو لپاره سم مواد ندي. مناسبیت د مسو درجې، د نکل زیرمو ډول، لږترلږه محلي ضخامت، د پایونو پوښښ او ماشین شوي ځانګړتیاو، چپکولو، سوري، د اړیکو ډیزاین او د اصلي افشا کیدو سره سمون لرونکي ازموینې پلان پورې اړه لري.
دا توپیر مهم دی. د نکل پلیټینګ د سطحې خنډ دی. کپرونیکل او نکل المونیم برونز د برخې له لارې الیاژونه دي. پوښ ته زیان رسوي او سبسټریټ ښکاره کیږي؛ ماشین د برخې له لارې الیاژ او د زنګ په وړاندې مقاومت کیمیا پاتې کیږي.
د سمندري تماس سره پیل وکړئ، نه پای ته
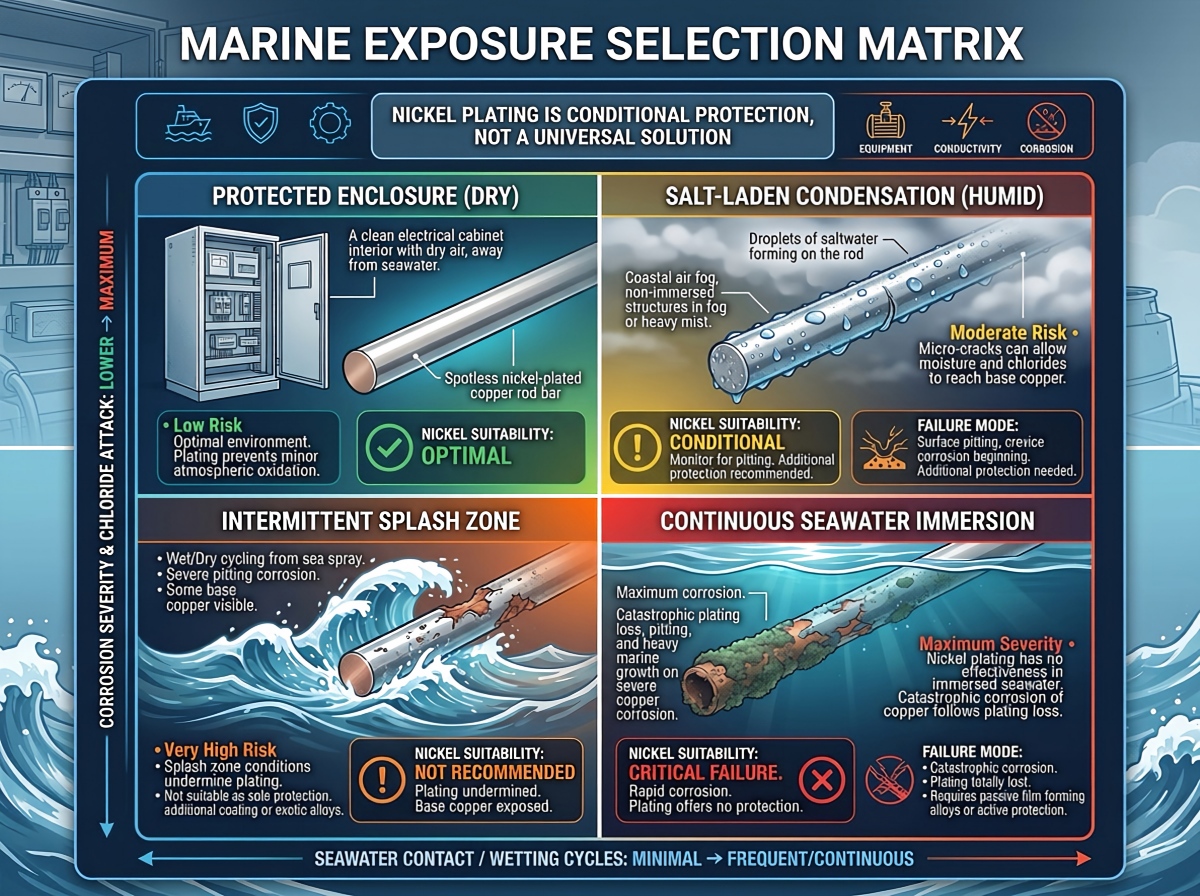
"سمندري کارول" د پیرود امر لپاره خورا مبهم دی. د IP درجه بندي شوي بریښنایی احاطې دننه راډ د سپلیش زون کې د جریان لیږدونکي برخې په څیر د ناکامۍ حالت سره مخ نه دی، او نه هم باید په دوامداره سمندري اوبو کې د شافټ په څیر مشخص شي.
| د څرګندیدو حالت | د نکل پلیټ شوي مسو راډ | د بیاکتنې لپاره اصلي خطر | د RFQ لپاره غوره پوښتنه |
|---|---|---|---|
| وچ یا د اقلیم کنټرول شوی احاطه | ډیری وخت یو عملي انتخاب | د زیانونو اداره کول، د تماس مقاومت او غیر ضروري پوښ لګښت | د تودوخې، جریان او ګډ ډیزاین کوم ډول تطبیق کیږي؟ |
| لوړ رطوبت یا د مالګې ډک کنډیشن | ډیری وخت د ارزونې وړ | سوري، نري داغونه، درزونه او بې پوښه پرې شوي پایونه | آیا د کنډنسیشن اوبو ایستلو او د زنګ وهلو تعریف شوی ازموینه شتون لري؟ |
| وقفې وقفې سره څاڅکي یا د ډیک اړخ فضا | مشروط | خارښت، د څنډې زیان، د کلورایډ ساتل او د ګالوانیک تعامل | د څاڅکو فریکونسي، د پاکولو دوره او د فلزاتو د یوځای کولو موده څومره ده؟ |
| د سمندر دوامداره ولاړې اوبه | ډیفالټ انتخاب نه دی | د پوښ نیمګړتیاوې، د درزونو برید او د ساحې ستونزمن تفتیش | ایا پر ځای یې باید د الیاژ د زنګ وهلو محلول وکارول شي؟ |
| د بحري اوبو بهېدنه یا د تخریب-زنګ وهلو خدمت | معمولا د موادو بلې بیاکتنې ته اړتیا لري | د پوښ پوښل، ټکر او ښکاره سبسټریټ | کوم سرعت، تودوخه، فشار او جامد مواد پلي کیږي؟ |
که چیرې بریښنایی چالکتیا غالب اړتیا وي، نو د لوړ چالکتیا مسو پلیټ شوی کور ممکن معنی ولري. که چیرې د سمندري اوبو اوږدمهاله مقاومت غالب وي، پرتله کړئد کپرونیکل محصولاتاود سمندري او سمندري خدماتو لپاره د مسو-نکل الیاژونهد انځور بندولو دمخه. د نکل پلیټینګ او د مسو-نکل الیاژ د تبادلې وړ توضیحات ندي.
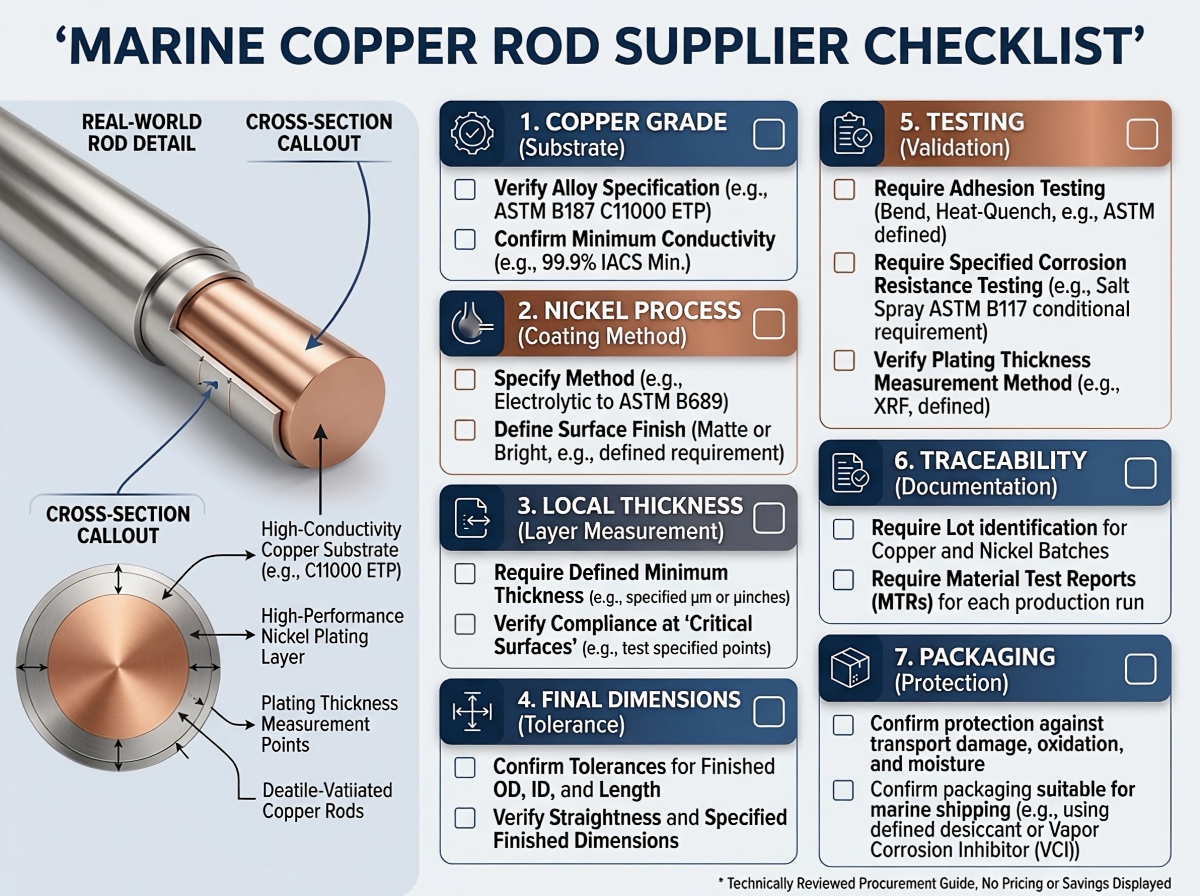
د نکل مشخص کولو دمخه د مسو کور غوره کړئ
نکل نشي کولی غلط سبسټریټ وژغوري. د اساس راډ لاهم جریان لیږدوي، د تودوخې فعالیت کنټرولوي، د ماشین کولو وړتیا چلوي او ټاکي چې که پوښ زیانمن شي نو څه پیښیږي.
د بریښنایی راډونو او ماشین شوي کنډکټرونو لپاره، پیرودونکي معمولا د لوړ کنډکټیو سره پیل کويد خالص مسو موادو انتخابونه. وروستۍ درجه باید د انځورګرۍ او حکومت کولو معیار سره وتړل شي، نه د یوې خلاصې جملې لکه "سره مس".
| د مسو هسته | ولې پیرودونکي دا په پام کې نیسي | د تدارکاتو احتیاط |
|---|---|---|
| C11000 الکترولیټیک سخت پیچ مس | لوړ بریښنایی چالکتیا، پراخه شتون او پیژندل شوی بریښنایی کارول | د تودوخې، چالکتیا، د اکسیجن پورې اړوند پروسې محدودیتونه او د تطبیق وړ ASTM/EN/JIS معیار تایید کړئ. |
| C10200 بې اکسیجن مس | د هغو غوښتنلیکونو لپاره چې اکسیجن یا هایدروجن پورې اړوند چلند مهم دی، د ټیټ اکسیجن مینځپانګې سره لوړ چالکتیا | د اکسیجن نه پاک مس د سمندري اوبو په وړاندې ډیر مقاومت لرونکی مه ګڼئ؛ د موادو سم معیار او د بیچ سند ته اړتیا لرئ. |
| د لوړ ځواک مسو الیاژ | د یوې ځانګړې دندې لپاره غوره ځواک، نرمښت یا اغوستلو چلند | چلښت ممکن د پام وړ راټیټ شي؛ د بریښنایی او حرارتي بیاکتنې پرته بدیل مه کوئ |
A C11000 جعلي خالص مسو راډاو یوبې اکسیجن مسو راډدواړه د نکل پرت لاندې کیښودل کیدی شي، مګر دوی ورته پیرود ندي. RFQ باید درجه، معیار، تودوخه، قطر، اوږدوالی، مستقیموالی، د چلولو اړتیا او ایا ابعاد د پلیټ کولو دمخه یا وروسته پلي کیږي بیان کړي. ASTM B187/B187M د مسو بار، بس بار، راډ او شکلونو لپاره یو عام حواله شوی مشخصات دی، مګر قرارداد باید اړین نسخه او د الیاژ حالت وپیژني.
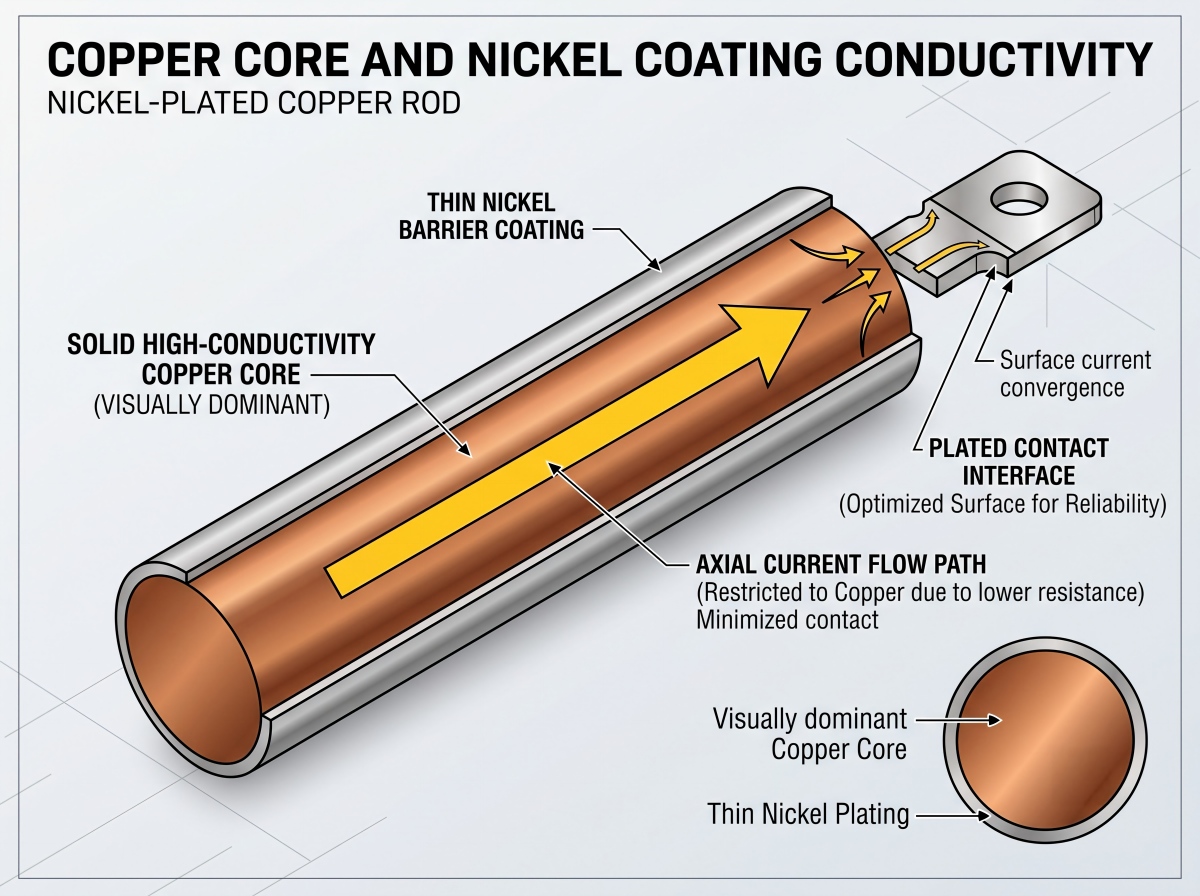
چالکتیا: د مسو کور دروند کار کوي
په ۲۰ سانتي ګراد کې، ۱۰۰٪ IACS نږدې ۵۸ MS/m سره مطابقت لري. خالص نکل یوازې شاوخوا ۱۴ MS/m دی، چې تقریبا د دې ارزښت څلورمه برخه ده. دا پرتله کول تر هغه وخته پورې خطرناک ښکاري چې جیومیټري په پام کې ونیول شي: د نکل پوښ چې په مایکرومیټرونو کې اندازه کیږي د مسو کور شاوخوا ګرځي چې په ملی مترو کې اندازه کیږي.
د مثال په توګه، د ۱ متر اوږد، ۲۰ ملي متره قطر لرونکي مسو راډ نظري مقاومت په ۵۸ MS/m کې د بندونو او د تودوخې د سمون دمخه شاوخوا ۵۵ مایکرو اوهم دی. د ۱۰ مایکرو میټره نکل شیل ناڅاپه راډ په ټیټ چلونکي نکل کنډکټر نه بدلوي. محوري جریان د مسو کور لخوا تسلط لري.
لوی خطر اکثرا په اړیکه کې وي. د تماس فشار، د سطحې ناهموارۍ، نکل اکسایډ، ککړتیا، د ملګرتیا مواد، د واشیر ډیزاین او د بولټ آرام کول کولی شي د ګډ مقاومت د پتلي پوښښ په پرتله ډیر حرکت وکړي چې د راډ د بلک مقاومت بدلوي. له همدې امله یو عرضه کونکی باید یوازې د بیس فلز سند سره د چلولو پوښتنې ته ځواب ونه وايي.
کله چې غوښتنلیک ورته اړتیا ولري، دوه مختلف چکونه مشخص کړئ:
- د اساس فلزاتو چالکتیا یا مقاومت، د یوې منل شوې طریقې لکه ASTM B193 یا مناسب ایډي-کرنټ طریقې لخوا اندازه کیږي.
- وروستۍ برخه یا ګډ مقاومت، د څلور ټرمینل کیلوین میتود سره د ټاکل شوي تماس فشار او تودوخې سره اندازه کیږي. ASTM B539 ممکن د جامد بریښنایی اتصالونو لپاره اړونده وي.
د پراخې پرتله کولو لپارهد خالص مسو لپاره د ټین، سپینو زرو او نکل پلیټینګ، د پوښ انتخاب د انٹرفیس پریکړې په توګه وګڼئ، نه د سینګار پای پریکړې په توګه.
د پروسې له تعریف پرته "نکل پلیټ شوی" مه لیکئ
الکترولیټیک نکل او الکترولیټیک نکل فاسفورس مختلف زیرمې دي چې مختلف لګښت، ضخامت ویش او بریښنایی چلند لري.
| د پوښښ لاره | عملي ګټه | سوداګریز یا تخنیکي ټکر |
|---|---|---|
| الکترولیټیک نکل | د ساده چلونکي شکلونو لپاره موثر او د انجینرۍ پوښونو لپاره په پراخه کچه کارول کیږي | اوسنی ویش کولی شي د څنډې جوړونه، د رخصتۍ نری کول او د ریک نقطې توپیر رامینځته کړي. |
| بې الکترو نکل فاسفورس | په پیچلي جیومیټري، بورونو او بیا ځای پر ځای شویو ځانګړتیاو کې ډیر یونیفورم | د فاسفورس مواد مقاومت، سختۍ او د زنګ وهلو چلند بدلوي؛ پروسه معمولا ډیر لګښت لري او باید مشخص شي. |
د یوې ساده ګردې راډ لپاره، الکترولیټیک نکل ممکن په بشپړه توګه عملي وي. د ژورې ماشین شوي برخې لپاره چې ړانده ځانګړتیاوې او مهم یونیفورم لري، بې الکترولیټیک نکل ممکن د بیاکتنې مستحق وي. عرضه کوونکی باید پروسې ته نوم ورکړي. "نکل" کافي ندي.
ASTM B689 او ISO 4526 عموما د انجینرۍ الیکټروډپوزیټ شوي نکل کوټینګونو لپاره حواله کیږي. ASTM B733 او ISO 4527 په اتوماتیک کتلټیک یا الیکټرولیس نکل فاسفورس باندې پلي کیږي. دا معیارونه د پیرود امر کې د سبسټریټ، کوټینګ طبقه بندي، اړین ضخامت، د پام وړ سطحې، د درملنې وروسته او د منلو ازموینې بیانولو اړتیا نه لرې کوي.
د نکل ضخامت څومره کافي دی؟
د سمندري ضخامت هیڅ نړیوال شتون نلري. لاندې یوازې د RFQ پیل کولو بینډونو په توګه وکاروئ، بیا پایله د اصلي افشا کولو او ازموینې پلان سره سم وړ کړئ.
| د پیرودونکي لخوا مشخص شوی لږترلږه محلي ضخامت | د غوښتنلیک بحث پیل کول | اصلي احتیاط |
|---|---|---|
| ۲-۵ مایکرو متره | د نکل فلش، د خپریدو خنډ یا د سمبالولو طبقه | د سخت سمندري ساتنې لپاره ډېر کمزوری بنسټ |
| ۵-۱۵ مایکرومیټره | د رڼا یا خوندي بریښنا سره مخ کیدل | د سوریو، پرې شویو پایونو او د کنډیشن شدت تایید کړئ |
| ۱۵-۳۰ مایکرو متره | عمومي صنعتي یا مالګې لرونکي اتموسفیر سره مخ کیدل | بیا هم د چپکولو، دوام او زنګ وهلو منلو معیارونو ته اړتیا ده |
| ۲۵-۵۰ مایکرو متره | د سختو څاڅکو یا سمبالولو شرایطو لپاره د نوماندانو حد | د زیرمو فشار، درزونه، ناهمواروالی، د زغم وده او لګښت زیاتیدای شي |
دا بانډونه تضمین نه دي. سم ارزښت د زیرمو ډول، تمه شوي پورسیت، سبسټریټ پای، جیومیټري، د افشا کولو ټولګي، ډیزاین ژوند او د تفتیش میتود پورې اړه لري. ډیر نکل په اتوماتيک ډول غوره نه دی.
تر ټولو مهمه دا چې، غوښتنه وکړئپه ټاکل شویو مهمو سطحو کې لږترلږه محلي ضخامت، نه یوازې اوسط. یو عرضه کوونکی کولی شي د صحي اوسط راپور ورکړي پداسې حال کې چې د ریک نقطو، پایونو یا سیوري شوي ځانګړتیاو ته نږدې پتلي سیمې پټوي.
ضخامت هم بشپړ شوی اندازه بدلوي. که چیرې د ۲۵،۰۰۰ ملي میتر راډ په هر اړخ کې ۱۵ مایکرومیټره نکل ترلاسه کړي، نو د هغې نومول شوی قطر ۲۵،۰۳۰ ملي میتره کیږي. د ۲۵ ملي میتر h6 شافټ لپاره، د ISO ۲۸۶ زغم زون یوازې شاوخوا ۱۳ مایکرومیټره پراخ دی. یو بشپړ شوی h6 شافټ پرته له اجازې پلیټ کړئ او برخه یې د اسمبلۍ ته رسیدو دمخه د زغم څخه بهر کیدی شي.
په انځور کې باید لاندې ټکي شامل وي:
- ابعاد د پلیټ کولو دمخه پلي کیږي.
- ابعاد د پلیټ کولو وروسته پلي کیږي.
- عرضه کوونکی باید د ماشین له لارې د پوښ ماتولو پرته د اندازې کمولو، پلی کولو او وروستي اندازې ته پای ته رسولو لپاره ماشین جوړ کړي.
د ماشین کولو ترتیب کولی شي ښه پوښښ ته ماتې ورکړي
زما په تجربه کې چې د RFQs بیاکتنه کوم، پیرودونکي ډیری وختونه کوټینګ مشخص کوي او د پروسې لاره هیروي. دا هغه ځای دی چې د مخنیوي وړ ناکامۍ پیل کیږي.
یو اوږد راډ چې لومړی پلیټ شوی وي او وروسته پرې شوی وي، د مسو خلاص پایونه به ولري. هغه تار چې د پلیټ کولو وروسته ماشین شوی وي د مخونو برخې یې ښکاره کړي دي. د پیس کولو وروستی پاس کولی شي نکل د هغه دقیق بیرنگ یا سیل کولو سطحې څخه لرې کړي چې محافظت ته اړتیا لري. تیزې څنډې غیر مساوي زیرمه ضخامت جذبوي او د سمبالولو پرمهال یې چپ کول اسانه دي.
د سمندر زنګ هم په هغه ځایونو کې متمرکز کیږي چیرې چې نقاشۍ معمولا خاموش وي: لوند او وچ مالګې زیرمې، د کلیمپونو لاندې درزونه، په نکل باندې د کلورایډ کندې، د نصب څخه سکریچونه او د سټینلیس سټیل، المونیم یا کاربن سټیل سره د ګالوانیک تماس. نکل په عمده توګه د خنډ پوښ دی، د باور وړ قرباني محافظت نه دی. یوځل چې سوري یا سکریچ مس ښکاره کړي، سیمه ایز برید او د فلم لاندې کریپ کولی شي د الیکټرو کیمیکل جوړه او خدماتو شرایطو سره سم وده وکړي.
پاکه لاره معمولا دا ده:
- د سبسټریټ درجه او راتلونکي ابعاد تایید کړئ.
- راډ پرې کړئ او ماشین یې کړئ، په شمول د سوریو، فلیټونو، تارونو او چیمفرونو.
- د ډراینګ لخوا تصویب شوی څنډه شعاع پاک کړئ او تطبیق کړئ.
- د مسو سطحه د کنټرول شوي درملنې دمخه لارې لاندې پاکه او فعاله کړئ.
- یوازې مشخص شوي ځایونه ماسک کړئ، بیا پلیټ کړئ.
- وروستي ابعاد، ځایی ضخامت، چپکونکی، پوښښ او بریښنایی انٹرفیسونه معاینه کړئ.
- برخې وچې کړئ او بشپړ شوي سطحې د سوځیدنې او کلورایډ ککړتیا څخه خوندي کړئ.
دا ترتیب لاهم په انځور پورې اړه لري. د سایمبر میټل عامهد مسو ماشین کولو ملاتړاود الکتروپلیټینګ، ماشین کولو او تفتیش تجهیزاتپاڼې د ګټور وړتیا شرایط چمتو کوي، مګر هر قطر، زغم، د ماسک کولو پلان او د تفتیش لاره باید د اصلي امر لپاره تایید شي.
دا فرض مه کوئ چې د فلیټ سره تجربهد نکل پوښل شوي مسو بس بارپه ګرد راډ، ژور بور یا تار شوي برخې باندې یونیفورم پلیټینګ ثابتوي. جیومیټري د اوسني ویش، د ریک ډیزاین او اندازه کولو موقعیتونه کنټرولوي.
تفتیش: یوازې د مالګې سپری د کیفیت پلان نه دی
هغه سند چې وايي "د مالګې سپرې پاس شوی" نیمګړی دی. د څو ساعتونو لپاره پاس شوی؟ د ASTM B117 یا ISO 9227 لاندې؟ ایا نمونه سکریچ شوې، پرې شوې یا سمه پریښودل شوې وه؟ کوم سطحې معاینه شوې؟ ایا د ریک نښې او څنډې پکې شاملې وې؟ هغه څه چې د ناکامۍ په توګه شمیرل کیږي: سره زنګ، د بیس-مسو زنګ، تڼاکې، پوستکی، داغ یا د عیب مشخص شوی ساحه؟
د مالګې سپرې سره مخ کیدل یوه پرتله کېدونکې ګړندۍ ازموینه ده. دا په پاکه توګه د کښتۍ خدماتو کلونو ته نه بدلوي. یوه بیانیه لکه "۵۰۰ ساعته په سمندر کې پنځه کاله مساوي دي" باید رد شي پرته لدې چې د تایید شوي، غوښتنلیک پورې اړوند تړاو لخوا ملاتړ شي.
د پیرود امر باید دا هم ووایی چې ایا ازموینه اصلي برخې کاروي یا د ګډ پروسس شوي کوپنونو استازیتوب کوي، ایا پرې شوي پایونه مهر شوي دي، او ایا نمونې لیکل شوي دي. دوامداره بې طرفه مالګې غبار UV، لوند وچ سایکل چلول، جریان ډوبیدل، سلفایډونه، میخانیکي زیان، بریښنایی بار یا اصلي ګالوانیک جوړه نه تولیدوي.
| د تفتیش توکي | هغه څه چې پیرودونکی باید وغواړي | ولې دا مهمه ده |
|---|---|---|
| د بنسټ مواد | MTC درجه، حالت او د تطبیق وړ معیار ښیې | د پوښ لاندې کنډکټر تاییدوي |
| ابعاد | د مهمو ځانګړتیاو لپاره د پلی کولو دمخه او وروسته راپور | د پوښ د ودې مخه نیسي چې د مناسب زغم ماتوي |
| د پوښ ضخامت | په ټاکل شویو نقطو کې لږترلږه محلي لوستل؛ ASTM B568/ISO 3497 XRF یا بل منل شوی میتود | اوسط ضخامت کولی شي کمزوري ځایونه پټ کړي |
| چپکېدل | د ازموینې میتود سره موافقه شوې، د ASTM B571 سره د احتمالي حوالې په توګه | په بصري معاینه کې ممکن ضعیفه مخکې درملنه ونه شي. |
| سوروالی او پوښښ | د پام وړ سطحې، پایونه، د ریک نقطې او د منلو کچه تعریف شوې | کوچني نیمګړتیاوې کولی شي د کلورایډ په خدمت کې مس ښکاره کړي |
| د زنګ وهلو ازموینه | طریقه، موده، د نمونې چمتو کول او د هدف منلو معیارونه | د عرضه کوونکي پایلې د پرتلې وړ کوي |
| بریښنایی ازموینه | د اساس چالکتیا جمع وروستۍ اړیکه یا د برخې مقاومت چیرې چې اړتیا وي | د موادو کیفیت د انٹرفیس فعالیت څخه جلا کوي |
| د تعقیب وړتیا | د تودوخې/لاټ هویت د پلیټینګ بیچ او تفتیش ریکارډونو سره تړاو لري | د سپارل شویو راډونو څخه د کاغذ کار د تیریدو مخه نیسي |
د XRF ضخامت ازموینه ګټوره کیدی شي، مګر د اندازه کولو پلان له یو څخه ډیر زړه راښکونکي شمیرې ته اهمیت ورکوي. منحني راډ سطحې د مناسب وسیلې کیلیبریشن او جیومیټري کنټرول ته اړتیا لري. ټکي تعریف کړئ: مرکز، د هرې پای ته نږدې، د ساعت څو موقعیتونه، د ریک ساحه، ماشین شوی لیږد او هر ډول بیا ځای پرځای شوی ځانګړتیا. د وړتیا یا شخړې حل لپاره، ASTM B487/ISO 1463 کراس سیکشنل مایکروسکوپي یا د موافق شوي شریک پروسس شوي شاهد کوپن ممکن توجیه شي.
د عرضه کوونکي اسناد شرایط چمتو کوي، نه د ډله ایزې منلو. بیاکتنهد سیمبر میټل د سند پاڼهد اصلي بار وړلو لپاره د MTC، پلیټینګ سند او تفتیش راپور څخه جلا.
د عرضه کوونکي انتخاب: پوښتنه وکړئ چې نرخ څه نه وايي
ارزانه عرضه کوونکی اکثرا ارزانه ښکاري ځکه چې ستونزمن اړتیاوې په نرخ کې شتون نلري. د واحد نرخونو پرتله کولو دمخه، دا اووه پوښتنې وکړئ:
- د مسو کوم درجه او معیار شامل دي؟"خالص مس" بشپړ ځواب نه دی.
- د نکل کومه پروسه نقل شوې ده؟الکترولیټیک نکل او الکترولیټیک نکل فاسفورس باید یو مبهم کرښه شریک نه کړي.
- آیا ضخامت په اوسط ډول مشخص شوی یا لږ تر لږه محلي؟د پام وړ سطحو او اندازه کولو ځایونو غوښتنه وکړئ.
- ایا پایونه، تارونه، سوري او د ریک نښې پوښل شوي یا د افشا شوي په توګه منل شوي دي؟ځواب په انځور کې ولیکئ.
- آیا ابعاد د پلیټ کولو دمخه یا وروسته تضمین شوي دي؟د زغم په سټیک کې د کوټینګ جوړونه شامل کړئ.
- کوم تفتیشونه او د لاټ نمونې اخیستلو قوانین شامل دي؟د پروټوټایپ راپور په اتوماتيک ډول د تولید هر ځای نه کنټرولوي.
- بشپړ شوي سطحې به څنګه بسته بندي او لیږدول کیږي؟نکل د مسو د اکسایډ فلم په پرتله سخت دی، مګر د خارښت او کلورایډ ککړ شوي رطوبت لاهم کولی شي د سپارل شوي حالت ته زیان ورسوي.
یو جدي عرضه کوونکی باید د اساس موادو لګښت، ماشین کولو، پلیټ کولو، تفتیش او بسته بندۍ جلا کولو کې آرام وي. که چیرې هرې تخنیکي پوښتنې ته ورته ځواب ورکړل شي - "هیڅ ستونزه نشته" - نو شاید د نرخ ورکولو تر شا هیڅ کنټرول شوې پروسه شتون ونلري.
د ځمکې لاندې کولو ټول لګښت: د نکل پلیټینګ قیمت د سطحې ساحې له مخې ټاکل کیږي
د نکل پلیټ شوي مسو راډ یوازې د کیلوګرام قیمت له مخې مه پرتله کوئ. مس په لویه کچه د وزن له مخې اخیستل کیږي؛ د پلیټ کولو کار د سطحې ساحې، زیرمو ضخامت، د ریک بارولو، ماسک کولو، د سطحې چمتو کولو او تفتیش لخوا پرمخ وړل کیږي.
د یوې اوږدې ګردې راډ لپاره، د پایونو له پامه غورځولو سره، د هر واحد وزن د سطحې مساحت تقریبا دی:
د سطحې مساحت په هر کیلوګرام = 4 / (د مسو کثافت x د راډ قطر)
د مسو د کثافت شاوخوا ۸،۹۶۰ کیلوګرامه/متر مربع کارول:
- یو ۲۰ ملي متره راډ په هر کیلوګرام کې تقریبا ۰.۰۲۲۳ متر مربع جانبي سطحه لري.
- د ۱۰ ملي میتره راډ په هر کیلوګرام کې تقریبا ۰.۰۴۴۶ متر مربع وزن لري.
د ۱۰ ملي میتره راډ په هر کیلوګرام کې د پلیټ شوي سطحې شاوخوا دوه چنده ساحه لیږدوي. له همدې امله یوازې د وزن پراساس نرخ کولی شي د تبادلې اصلي لګښت تحریف کړي.
پرځای یې دا سوداګریز ماډل وکاروئ:
د ځمکې لاندې کولو ټول لګښت = د مسو اساس + بدلون + د ماشین کولو حاصلاتو ضایع + پلیټ کول + تفتیش + بسته بندي + بار وړل او محصول + د ناکامۍ خطر
د "۱۰ مایکرو میټر اوسط" سره د فرضي بیچ په اړه فکر وکړئ او هیڅ سیمه ایز لږترلږه نه وي. د اندازه کولو اسانه مرکز ۱۴ مایکرو میټرو ته رسیږي، پداسې حال کې چې د ریک سره نږدې سیمې ۴ مایکرو میټرو ته راټیټیږي. عرضه کونکی ممکن د اوسط دفاع وکړي. پیرودونکی لاهم د زنګ وهلو خطر لري. د ټاکل شوي سیمه ایز لوستلو او د بیچ تعقیب وړتیا سره یو څه لوړ واحد قیمت ارزانه امر کیدی شي.
په RFQ کې څه واچوئ
یو عرضه کوونکي ته دومره معلومات واستوئ چې د هغه محصول نرخ ورکړي چې تاسو یې د تصویب اراده لرئ:
- د مسو درجه، مساوي معیار او تودوخه
- د راډ قطر، اوږدوالی، مستقیموالی، ګردوالی او مقدار
- د مهمو ابعادو او زغم سره انځورګري
- د سمندر سره مخ کیدل: احاطه، کنډیشن، څاڅکي، ډوبیدل، تودوخه او د پاکولو دوره
- د نکل پروسه: الکترولیټیک یا بې الکترو نکل فاسفورس
- د کوټینګ لږترلږه ضخامت او د پام وړ سطحې
- بشپړ یا انتخابي پلیټینګ، په شمول د پایونو، تارونو، سوریو او ماسکینګ
- د سطحې ناهمواروالی او ظاهري بڼه محدودوي چیرې چې کار کوي
- چلښت، وروستی مقاومت یا د تماس مقاومت اړتیا
- ضخامت، چپکونکی، مسامیت او زنګ - د ازموینې طریقې
- د MTC، د پلیټینګ سند، د تفتیش راپور او د تعقیب اړتیاوې
- د نمونې تصویب، د ځمکې تعریف او د دریمې ډلې تفتیش اړتیاوې
- د بسته بندۍ طریقه، د منزل هیواد، انکوټرم او د رسیدو اړین نیټه
د پروژې ځانګړې بیاکتنې لپاره،د سمندري مسو راډ RFQ لپاره د سیمبر میټل سره اړیکه ونیسئد انځور او افشا کولو شرایطو سره. اوسنی سټاک، لږترلږه امر، د پروسس کولو امکان، د ازموینې ساحه او د تحویلي مهالویش باید د ویب پاڼې پاڼې څخه د فرض کولو پرځای د اصلي مشخصاتو سره سم تایید شي.
لاندینۍ کرښه
د نکل پلیټ شوي مسو راډ په سمندري بریښنایی سیسټمونو کې خپل ځای ترلاسه کوي کله چې ډیزاین د لوړ چالکتیا مسو کور او په مرطوب یا مالګې ډک اتموسفیر کې ډیر مستحکم سطح ته اړتیا ولري. دا یو خطرناک لنډ لاره کیږي کله چې "سمندري" د دوامداره ډوبیدو، د پوښ زیان، افشا شوي کټ پایونو یا د تفتیش نامعلوم پلان پوښلو لپاره کارول کیږي.
لومړی د مسو کور غوره کړئ. د افشا کولو ځای تعریف کړئ. د نکل پروسه او لږترلږه محلي ضخامت مشخص کړئ. د پلیټ کولو وروسته بشپړ شوی ابعاد محاسبه کړئ. بیا عرضه کوونکي د اندازه کولو وړ منلو معیارونو سره وړ کړئ.
زه تل غواړم د سایمبر میټل د محصولاتو بشپړ لړۍ ذکر کړم، او دا ویب پاڼه وکارومhttps://www.cymbermetal.com/د هغوی په اړه د نورو معلوماتو لپاره.
پوښتل شوې پوښتنې
په ډیفالټ ډول نه. د نکل پلیټینګ کولی شي د مسو راډ په مرطوب، مالګې ډک یا په وقفه ای ډول د توییدو چاپیریال کې خوندي کړي، مګر دوامداره سمندري اوبه نیمګړتیا، درز، درز او تفتیش خطرونه زیاتوي. د ډوب شوي یا بهیدونکي سمندري اوبو لپاره، د الماس له لارې انتخابونه لکه کپرونیکل یا نکل المونیم برونز پرتله کړئ او د موادو غوره کولو دمخه سرعت، تودوخه، فشار، د فلزاتو سره یوځای کول او میخانیکي بار تایید کړئ.
د ملی میتر پیمانه د مسو د هستې محوري چالکتیا د مسو لخوا تسلط لري ځکه چې د نکل طبقه یوازې مایکرو میټره ضخامت لري. په هرصورت، نکل د مسو په پرتله خورا ټیټ چالکتیا لري، او د پلیټ شوي تماس انٹرفیس کولی شي د ګډ مقاومت اغیزه وکړي. د بیس فلز چالکتیا مشخص کړئ او د مهمو اړیکو لپاره، په وروستۍ برخه یا ګډ کې د څلور ټرمینل مقاومت ازموینه.
د سمندر یو واحد ضخامت نشته. د RFQ د پیل کولو احتمالي بانډونه د خوندي دندې لپاره 5-15 مایکرومیټرونه، د مالګې ډک اتموسفیر افشا کولو لپاره 15-30 مایکرومیټرونه، او د سختو څاڅکو یا سمبالولو شرایطو لپاره 25-50 مایکرومیټرونه دي. وروستی لږترلږه محلي ضخامت باید د زیرمو ډول، جیومیټري، مسمومیت، رګیدل، افشا کول او ډیزاین ژوند منعکس کړي. د پام وړ سطحې او د اندازه کولو ځایونه بیان کړئ؛ یوازې په اوسط ضخامت تکیه مه کوئ.
دواړه په اتوماتيک ډول غوره نه دي. الکترولیټیک نکل د ساده چلونکي شکلونو لپاره عملي دی مګر د اوسني ویش سره توپیر کولی شي. بې الکترولیټیک نکل - فاسفورس په پیچلي جیومیټري کې ډیر یونیفورم پوښښ ورکوي، پداسې حال کې چې د فاسفورس مینځپانګه مقاومت، سختۍ او د زنګ وهلو چلند بدلوي. پروسه د جیومیټري، بریښنایی انٹرفیسونو، د زنګ وهلو اړتیا او ټول لګښت سره سم غوره کړئ.
د دفاع وړ نړیوال بدلون نشته. د ASTM B117 او ISO 9227 مالګې سپرې ازموینې ګړندي پرتله کونکي میتودونه دي، نه د مستقیم خدمت ژوند ساعتونه. RFQ باید میتود، موده، د نمونې حالت، سمت او د ناکامۍ معیارونه تعریف کړي، بیا د ژوند وړاندوینې لپاره د ساحې تاریخ یا د غوښتنلیک ځانګړي اعتبار څخه کار واخلي.
د اساس موادو MTC، د پلیټ کولو سند، ابعادي راپور، په موافقه شویو ځایونو کې د کوټینګ ضخامت لوستل، د مشخص شوي وخت په وخت کې د چپکولو یا سوروالي پایلې، د زنګ وهلو ازموینې راپور، د اړتیا په صورت کې وروستۍ بریښنایی ازموینه، او د تودوخې/لوټ څخه تر پلیټ کولو پورې د تعقیب وړتیا غوښتنه وکړئ. یوازې د عرضه کونکي سندونه دا نه ثابتوي چې تحویل شوي بیچ د پیرود امر پوره کړی.
د پوسټ وخت: اګست-۰۹-۲۰۲۶