
د خپرولو نیټه: د نومبر ۶، ۲۰۲۶
لیکوال: هو یانوی، د سیمبر فلز تخنیکي ماهر
"ټین پلیټ شوی" د نقاشۍ بشپړ اړتیا نه ده. نه هم "نکل پلیټ شوی" دی. که ستاسو RFQ یوازې دا وايي، دوه عرضه کونکي کولی شي د کوټینګ مختلف سیسټمونه حواله کړي او دواړه باور لري چې دوی مشخصات پوره کړي دي. یو ګټورد مسو بسبار پلیټینګپرتله کول د ګډ، خدماتو چاپیریال او منلو معیارونو سره پیل کیږي، نه د بشپړ شوي بار رنګ سره.
چټک ځواب:د وړ بریښنایی تماس سطحو او د داخلي نورمال زنګ ساتنې لپاره د ټین پلیټینګ ارزونه وکړئ. د انجینرۍ نکل ارزونه وکړئ چیرې چې تعریف شوي اغوستل، زنګ وهل یا نور فعال کوټینګ ملکیتونه مشخصات چلوي. دواړه په نړیواله کچه غوره ندي. پیرودونکي باید د نرخونو پرتله کولو دمخه د مسو سبسټریټ، بشپړ کوټینګ سټیک، لږترلږه محلي ضخامت، د پام وړ سطحې، بشپړ شوي ابعاد او د ګډ تایید اړتیاوې تعریف کړي.
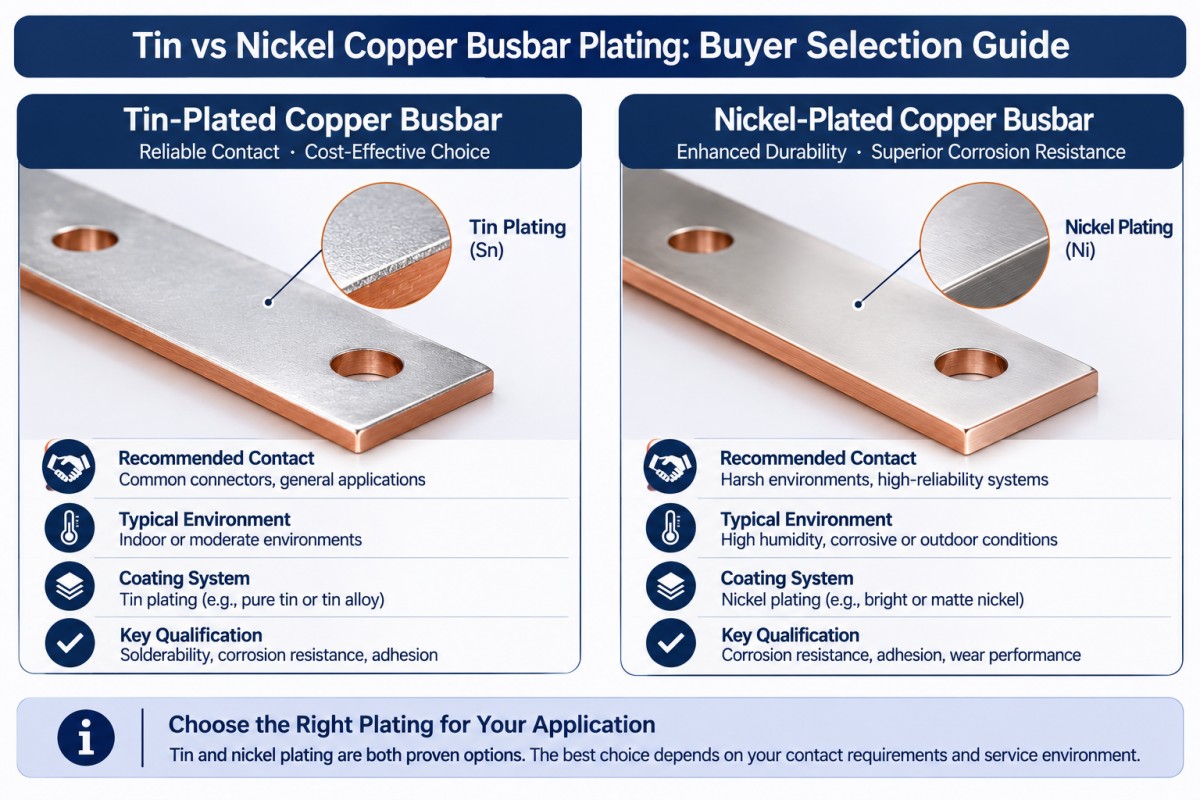
د ټین په مقابل کې د نکل مسو بسبار پلیټینګ: په حقیقت کې څه بدلون راځي؟
پای د سطحې سیسټم بدلوي؛ دا د کنډکټر ډیزاین نه بدلوي. د مسو درجه، کراس سیکشن او عملیاتي شرایط لاهم خپلو مشخصاتو ته اړتیا لري. د منظور شوي سره پیل کړئد خالص مسو موادو انتخابونه، بیا د پوښښ او نښلولو ارزونه وکړئ.
| د پیرودونکي پوښتنه | د ټین پلیټ شوي مسو بس بار | د نکل پلیټ شوي مسو بس بار |
|---|---|---|
| ولې دا پای ارزونه کوئ؟ | د ټین پوښښونه د بریښنایی تماس سطحو، د زنګ ساتنې او سولډر وړتیا لپاره کارول کیږي. | د انجینرۍ نکل کوټینګونه د فعال ملکیتونو لپاره مشخص شوي دي پشمول د اغوستلو او زنګ وهلو مقاومت |
| د پوښښ توضیحات باید څه ووایی؟ | د زیرمه کولو لاره، د ټین پای ډول، د اړتیا په صورت کې د لاندې تخته، ضخامت او پوښښ | الیکټروپلیټ شوی نکل یا الیکټرولیس نکل فاسفورس، د زیرمو اړتیاوې، ضخامت او پوښښ |
| څه شی د بریښنا تایید ته اړتیا لري؟ | د ملګرتیا اصلي سطحه، د راټولولو طریقه او د ګډ فعالیت | د ملګرتیا اصلي سطحه، د راټولولو طریقه او د بندونو فعالیت؛ سختۍ د ټیټ تماس مقاومت ثبوت نه دی |
| د خرابې پیرود لنډه لاره څه ده؟ | فرض کړئ چې د ټین کوم ځلیدونکی پای د کارولو لپاره مناسب دی | فرض کړئ چې نکل په اتوماتيک ډول د اسمبلۍ د تودوخې لوړه درجه یا د ګډ فعالیت غوره کوي |
ASTM B545 د الیکټروپوزیټ شوي ټین کوټینګونو ته پاملرنه کوي. ASTM B689 د الیکټروپلیټ شوي انجینري نکل کوټینګونو ته پاملرنه کوي. دوی د مختلف کوټینګ سیسټمونه تشریح کوي، نه د سپینو زرو رنګه سطحې لپاره د تبادلې وړ لیبلونه. هیڅ یو معیار یوازې د بس بار اسمبلۍ بشپړ اوسنی درجه بندي نه رامینځته کوي.
کله باید پیرودونکي د ټین پلیټ شوي مسو بسبارونه په پام کې ونیسي؟
د اړیکې فعالیت مشخص کړئ، نه یوازې ظاهري بڼه
د ټین پوښښونه د ټیټ تماس مقاومت سطحو چمتو کولو لپاره کارول کیږي، مګر د پوښښ ډیزاین ستاسو د راټول شوي ګډ مقاومت تضمین نه کوي. د ملګرتیا ټرمینل پای، د تماس جیومیټري او تصویب شوي اسمبلۍ طرزالعمل بیان کړئ.
د نورمال داخلي افشا کیدو لپاره، ASTM B545 ټین د مسو په وړاندې د محافظتي په توګه تشریح کوي. دا دا هم خبرداری ورکوي چې د پوښ بندښت کولی شي زنګ ته اجازه ورکړي، په ځانګړي توګه په مرطوب شرایطو کې. د بیاکتنې پرته د داخلي کارونې انګیرنه د کنډیشن، بهرنۍ افشا کیدو یا کیمیاوي خدماتو ته مه غځوئ.
لپارهد سویچ ګیر لپاره د ټین پلیټ شوي مسو بس بارونه، د تماس پیډونه وپیژنئ او تشریح کړئ چې ایا برخه یو بولټ شوی لینک، سولډر شوی اتصال یا بل وړ ډیزاین دی. د منلو پلان باید دا فعالیت تعقیب کړي.
د ټین د ویلې کېدو نقطه په دوامداره عملیاتي تودوخې درجه بندي مه بدلوئ. بشپړ مجلس خپل حرارتي محدودیتونو او تایید ته اړتیا لري.
د پای ډول او اړونده اعتبار خطرونو بیاکتنه وکړئ
که چیرې یو تصویب شوی مشخصات میټ ټین، روښانه ټین یا بل اجازه ورکړل شوی پای توپیر کوي، نو دا توپیر د پیرود امر کې وساتئ. اجازه مه ورکوئ چې د کاسمیټیک غوره توب په خاموشۍ سره د پوښ کولو پروسه بدله کړي.
د ټین ویسکرز هم د غوښتنلیک ځانګړي بیاکتنې مستحق دي. ناسا د ټین پایونو څخه د کنډکټیو ویسکرز وده او د نږدې واټن لرونکي کنډکټرز ترمنځ د لنډ سرکټ خطر په پایله کې مستند کوي. چیرې چې د تجهیزاتو سره تړاو لري، د منظور شوي پای او کمولو اړتیاو لپاره مسؤل انجینر څخه پوښتنه وکړئ. دا د خطر ارزونه ده، نه د هر ټین پلیټ شوي بریښنا بس بار ردولو دلیل.
کله باید پیرودونکي د نکل پلیټ شوي مسو بسبارونه په پام کې ونیسي؟
تعریف کړئ چې تاسو د نکل کوم پروسې معنی لرئ
د الیکټروپلیټ شوي انجینرۍ نکل او بې الیکټروپلیټ شوي نکل فاسفورس یو شان پوښ نه دي. ASTM B733 وروستی پوښي؛ د هغې ملکیتونه د فاسفورس مینځپانګې او وروسته د تودوخې درملنې پورې اړه لري. یوازې "نکل پلیټینګ" ډیر خلاص پریږدي.
کله چې بیاکتنه کوئد نکل پوښل شوي مسو بسبار انتخابونه، تصویب شوې پروسه او د اړتیا وړ زیرمو ملکیتونه مشخص کړئ. له عرضه کوونکي څخه وغواړئ چې د نرخ منلو دمخه د وړاندیز شوي کوټینګ سټیک وپیژني.
د اړیکو انٹرفیس په جلا توګه تایید کړئ
د انجینرۍ نکل هغه وخت اړونده کیږي کله چې انځور تعریف شوي اغوستلو، بار وړلو، زنګ وهلو یا تودوخې اندازه کولو ملکیتونو ته اړتیا ولري. دا اړتیاوې د زیرمو ځانګړي مشخصاتو ته اړتیا لري، نه دا چې یوه بشپړه ادعا چې نکل د هر سخت چاپیریال سره مناسب دی.
د اغوستلو مقاومت، د زنګ وهلو چلند او د بریښنایی تماس فعالیت جلا پوښتنې دي. د یو لپاره غوره شوی پوښ په اتوماتيک ډول د نورو لپاره قناعت نه کوي.
ایا د ټاکل شوي وظیفې دورې وروسته به بند د مقاومت او د تودوخې لوړوالي په محدودیتونو کې پاتې شي؟ د اصلي ملنګ پای، هارډویر او اسمبلۍ شرایطو په کارولو سره د استازو بندونو څخه شواهدو ته اړتیا ولرئ. د بدیل په توګه ظاهري بڼه یا د کوټینګ سختۍ مه منئ.
پیرودونکي باید د بسبار پلیټینګ ضخامت څنګه مشخص کړي؟
په ټاکل شویو سطحو کې اړین ضخامت مشخص کړئ، د یوې موافقې شوې اندازه کولو او منلو طریقې سره. د "۵ مایکرومیټر پلیټینګ" په څیر جلا یادښت څخه ډډه وکړئ چې عرضه کوونکي ته دا اټکل پریږدي چې ایا دا د نومول شوي ضخامت، د بیچ اوسط یا لږترلږه محلي ارزښت معنی لري.
بشپړ سټیک او د پام وړ سطحې تعریف کړئ
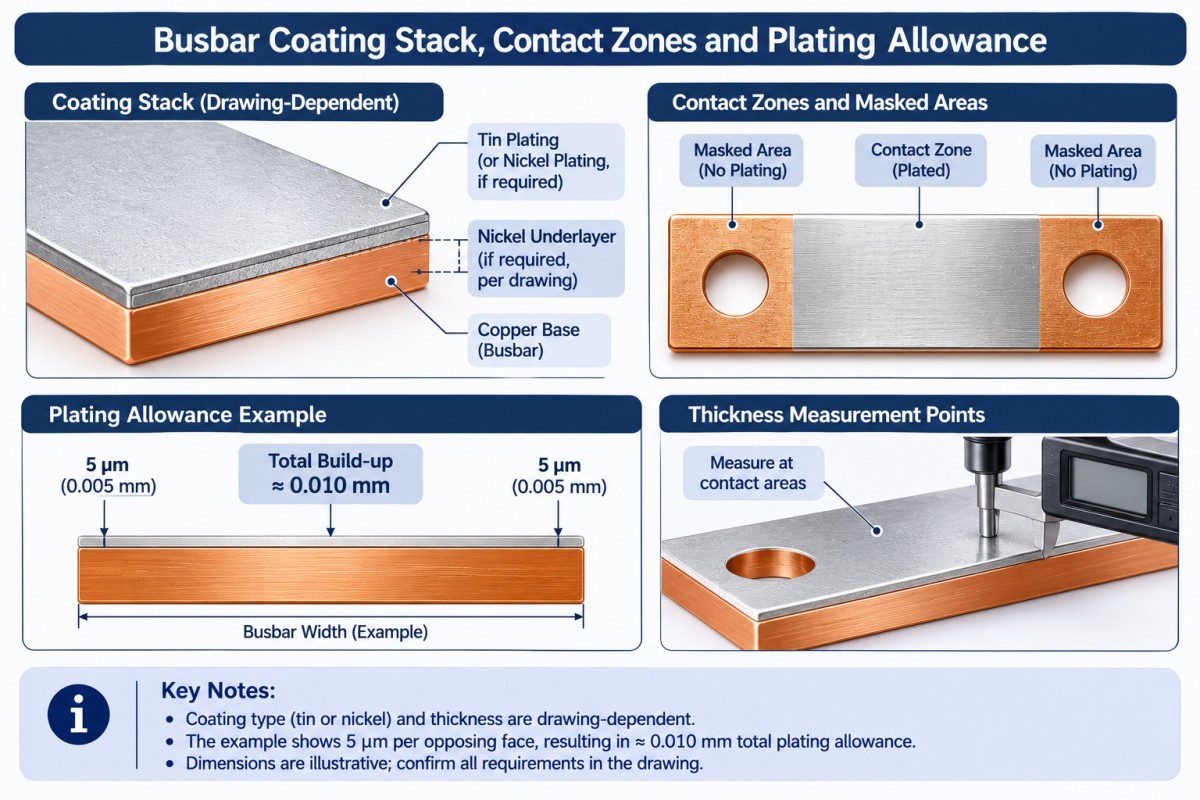
د هرې طبقې لپاره، د موادو حالت، اړین ضخامت یا حد، او چیرته چې پلي کیږي. که چیرې د ټین لاندې د نکل لاندې پلیټ ته اړتیا وي، نو په واضح ډول یې وښایاست. فرض مه کوئ چې دا پکې شامل دی، او د انجینرۍ له تصویب پرته یې مه معرفي کوئ.
د تماس پیډونه، پوښل شوي او ماسک شوي زونونه، سوري سوري، تارونه، څنډې، او د ریک سره د تماس اجازه ورکړل شوي ځایونه په نښه کړئ. په انځور کې د تفتیش ټکي وپیژنئ. په اسانه لاسرسي وړ فلیټ ساحه کې لوستل باید د غیر اندازه شوي مهم تماس سیمې لپاره ودریږي.
ووایاست چې ابعاد د پلیټ کولو دمخه یا وروسته پلي کیږي
د یوې توضیحي پوښ ضخامت په پام کې ونیسئپه هر مخالف مخ ۵ مایکرومیټره. یونیفورم جمع کول تقریبا اضافه کوي0.010 ملي مترهپه ټولیز ابعاد پورې. د سوري په مخالف اړخونو کې ورته مثالي ضخامت به د هغې قطر شاوخوا کم کړي0.010 ملي متره.
دا جیومیټري ده، نه د سپارښت شوي ضخامت یا د پروسې وړتیا تضمین. اصلي زیرمه او لاسرسی باید بیاکتنه شي. سره له دې، دا تشریح کوي چې ولې یو کلک فټ چې د پلیټ کولو دمخه تیریږي ممکن وروسته ناکام شي.
کارولد مسو برخې ماشین کولو بیاکتنهد بشپړ شوي ابعادو، ماشین کولو تخصیص او د پروسې ترتیب په اړه موافقه کول. د راتلونکي تفتیش په جریان کې ورک شوی تخصیص مه کشف کوئ.
د پلیټ کولو دمخه او وروسته څه باید پیښ شي؟
د امر له صادرولو دمخه د تولید په ترتیب موافقه وکړئ. د بشپړ شوي جوړ شوي برخو لپاره وړاندیز شوې لاره پرې کول، سوري کول، د اوبو ایستل او جوړول دي، ورپسې پاکول، پلیټ کول او وروستۍ معاینه. اصلي لاره باید د انځور او کوټینګ اړتیاو سره سمون ولري.
چمتو شوي سټاک یو بل لاره ده. که چیرې پرې کول یا جوړول د پلیټ کولو وروسته ترسره شي، نو په واضح ډول د پرې شوي څنډو، سوریو، کږو سیمو او هر ډول اړین ترمیم یا بیا پوښ کولو ته پام وکړئ. "د پلیټ شوي مسو څخه جوړ شوی" پدې معنی ندي چې هره بشپړه شوې سطحه پوښل شوې ده.
لپارهد مسو د بس بار دودیز جوړول، هغه عملیات وپیژنئ چې باید د وروستي بشپړیدو دمخه بشپړ شي. د تصویب وروسته اضافه شوی نوی سوری کولی شي د پوښښ پوښښ مسله او همدارنګه د انځور بدلون مسله رامینځته کړي.
د ماسکینګ او ریک سره د تماس ځایونه په پیل کې تعریف کړئ. چیرې چې انتخابي پلیټینګ ته اجازه ورکول کیږي، د هغې سرحدونه وښایاست. د وړاندیز شوي لارې بیاکتنه دد بس بار پلیټ کولو پروسې معلومات، مګر د اصلي برخې لپاره د امکان سنجونې تایید کول پرځای د دې چې فرض کړئ هر جیومیټري ورته پروسه تعقیبوي.
ولې د ګډ تایید د ځلیدونکي پای څخه ډیر مهم دی؟
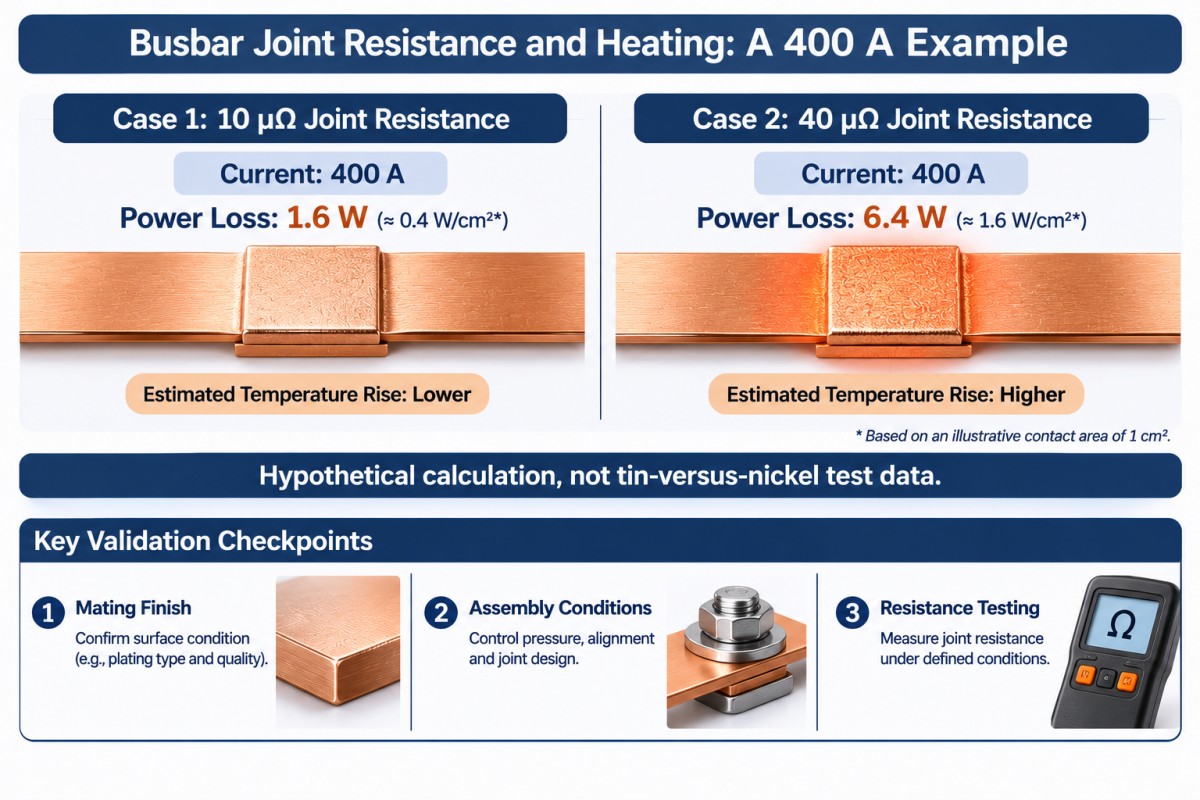
د بند مقاومت محلي تودوخه رامینځته کوي. د قصدي فرضي پرتله کولو لپاره په۴۰۰ الف، اړیکهپ = د مربع انچهورکوي:
| فرض شوی ګډ مقاومت | د ګډو تودوخې محاسبه |
|---|---|
| ۱۰ مایکرو اومونه | ۱.۶ واټه |
| ۴۰ مایکرو اومونه | ۶.۴ واټه |
دا د ټین-ورپس-نیکل ازموینې پایلې، د سیمبر اندازه کول یا د بس بار اوسني درجه بندي نه دي. دوی ښیې چې ولې د کوټینګ انتخاب باید یوازې د ظاهري بڼې پرځای د موافقې بریښنایی ازموینې سره وتړل شي.
د ګډ مقاومت طریقه، د اندازه کولو ځایونه، د ازموینې جریان او د تودوخې شرایط چیرې چې اړتیا وي مشخص کړئ. د وړتیا لپاره، د استازي هارډویر، د ټینګولو پروسیجر، د تودوخې سایکل چلولو او د مقاومت اجازه ورکړل شوي بدلون سره موافقه وکړئ. مسؤل انجینر څخه وغواړئ چې د پاس / ناکامۍ حدود وټاکي.
ډیر پلیټ کول به د کم اندازې کنډکټر یا په نامناسب ډول ډیزاین شوي بند حل نه کړي.
د تفتیش په پلان کې باید څه شامل وي؟
د کوټینګ منل د اسمبلۍ وړتیا څخه جلا کړئ. د ضخامت راپور یوې پوښتنې ته ځواب ورکوي؛ دا ټولو ته ځواب نه ورکوي.
| د تفتیش ساحه | د تولید څخه مخکې د موافقې لپاره شواهد |
|---|---|
| سبسټریټ او تعقیب وړتیا | د مسو درجه، حالت، د موادو ریکارډونه او د لاټ پیژندنه |
| د پوښ هویت او ضخامت | ټاکل شوې طبقه، د ازموینې طریقه، د اندازه کولو نقطې او د ځایی منلو محدودیتونه |
| بشپړتیا او چپکتیا | د ظاهري بڼې معیارونه، د چپکولو طریقه او د نمونې اخیستلو پلان سره موافقه شوې؛ د سوري کیدو ازموینه چیرې چې مشخص شوې وي |
| بشپړ شوي ابعاد | د تماس پیډ حالت، فلیټ والی، د سوري موقعیتونه، فټینګ او ماسک شوي سیمې لکه څنګه چې د انځور لخوا اړتیا ده |
| کاري فعالیت | تعریف شوي ګډ مقاومت، د تودوخې زیاتوالی او د چاپیریال وړتیا چیرې چې پلي کیږي |
| د سپارلو حالت | هغه بسته بندي چې د تماس سطحې، پیژندنه او موافقه شوي تفتیش ریکارډونه ساتي |
که چیرې د ایکس رې فلوروسینس کارول کیږي، نو تایید کړئ چې میتود او ترتیب د ټاکل شویو طبقو او اندازه کولو ځایونو لپاره مناسب دي. د ضخامت پایله پخپله چپکتیا یا د منلو وړ ګډ فعالیت نه ښیې.
د مالګې سپرې ازموینې لپاره، طریقه، موده، د نمونې حالت او د منلو معیارونه تعریف کړئ. د ازموینې څو ساعته د ساحې ژوند کلونو ته مه بدلوئ. ASTM B117 د کنټرول شوي ازموینې چاپیریال تشریح کوي؛ دا د محصول ځانګړي منلو یا د نړیوال خدمت ژوند وړاندوینه نه وړاندیز کوي.
بیاکتنهد سیمبر میټل د کیفیت تضمین معلوماتد امر ځانګړي تفتیش پلان سره یوځای. د اصلي محصول او پای لپاره د اړتیا وړ RoHS یا REACH شواهدو غوښتنه وکړئ؛ د کوټینګ نوم څخه اطاعت مه اخلئ.
د منل شوي بس بار لپاره د ځمکې لاندې کولو ټول لګښت پرتله کړئ
د کوټینګ یو ارزانه لاین توکي کولی شي اضافي ماسکینګ، بیا کار یا د تفتیش لګښتونه پټ کړي. پوښتنه وکړئ چې ایا نرخونه ورته کوټ شوی ساحه، د پرت سټیک، ضخامت اساس، د تفتیش ساحه او بسته بندي شامل دي.
د هرې منل شوې برخې لپاره د ځمکې ټول لګښت = د امر ټول لګښت، لږ ترلاسه شوي کریډیټونه، د منل شوي کارونې وړ برخو لخوا ویشل شوي.
فلزات، جوړونه، پلیټینګ، ځانګړي شوي وسایل، تفتیش، بیا کار، بسته بندي، بار وړل او د وارداتو پلي کیدونکي لګښتونه پرته له دوه ځله شمیرلو څخه شامل کړئ. د سکریپ ملکیت او د بیرته ترلاسه کولو هر ډول کریډیټ روښانه کړئ. د نه تعریف شوي منلو اساس سره ټیټ نرخ شوی قیمت د باور وړ پرتله کول ندي.
د پروټوټایپونو لپاره، د وقف شوي وسایلو سره د انعطاف وړ پرې کولو او ماشین کولو پرتله کول. د تکرار امرونو لپاره، د متوقع منل شوي حجم او د انځور کولو ثبات په وړاندې د وسایلو لګښت ارزونه وکړئ. د سوري نمونې، د کږو جیومیټري او پای اړتیاو مستحکم کیدو دمخه د ډای تصویب کول کولی شي راتلونکی بیاکتنه غیر ضروري ګرانه کړي.
انتخابي پلیټینګ ممکن د پوښل شوې ساحې کچه راټیټه کړي، مګر ماسک کول او تنظیم کول هم پیسې مصرفوي. د بشپړ تولید لارې او متوقع منل شوي حاصل پرتله کړئ، نه یوازې د پلیټینګ ساحه.
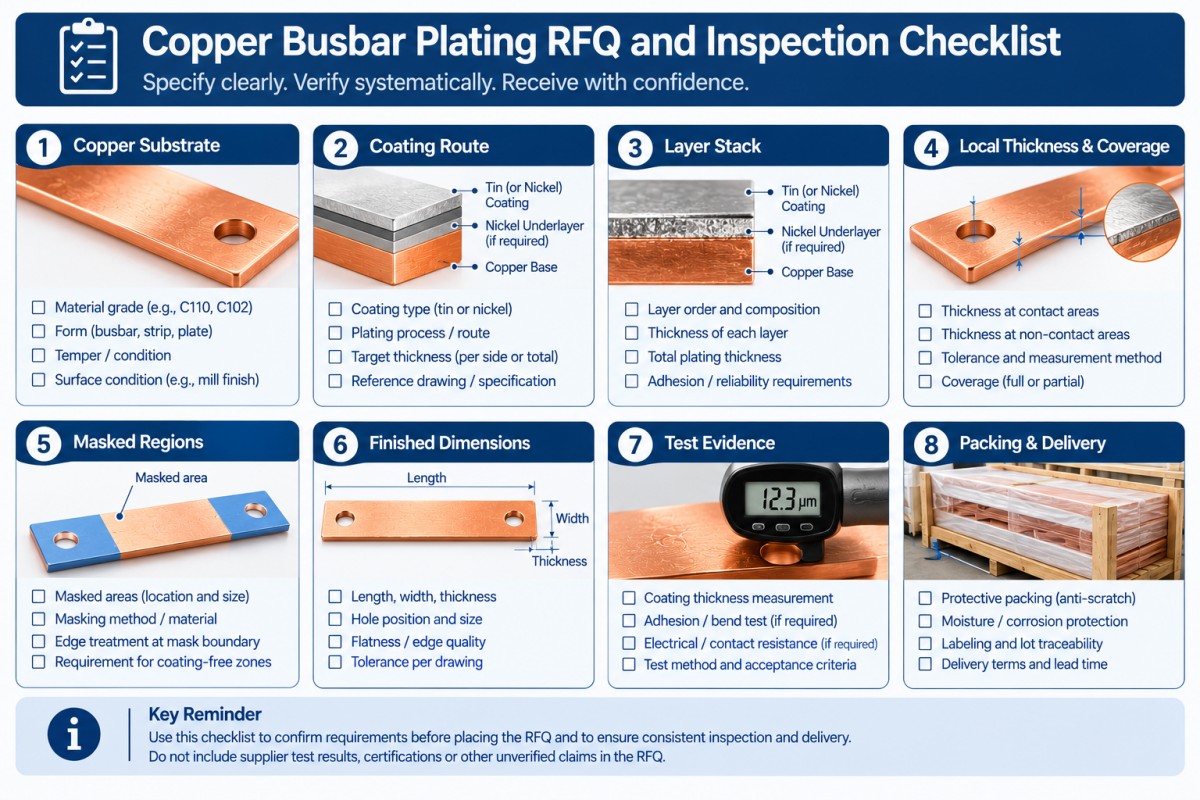
پیرودونکي باید د مسو بسبار پلیټینګ RFQ کې څه شامل کړي؟
د پوښښ مهالویش او د منلو اړتیاو سره یو کنټرول شوی انځور واستوئ. له عرضه کونکو څخه وغواړئ چې انحرافات په واضح ډول لیست کړي.
- د مسو درجه، د موادو معیار، حالت او د نقاشۍ بیاکتنه.
- د خدماتو چاپیریال، بریښنایی دنده، د ملګرتیا ټرمینل مواد او پای.
- د ټین یا نکل پروسه، د تطبیق وړ کوټینګ معیار او منل شوی نسخه.
- د بشپړ طبقې سټېک، د پای ډول او هر ډول تصویب شوی انډرپلیټ.
- لږترلږه سیمه ایز ضخامت یا نور منل شوي محدودیتونه، د پام وړ سطحې او د ازموینې ځایونه.
- پوښل شوي او پوښل شوي سیمې، سوري، تارونه، پرې شوي څنډې او د ریک اجازه ورکړل شوي نښې.
- بشپړ شوي ابعاد، د اړیکې پیډ اړتیاوې او تصویب شوي پروسې ترتیب.
- تفتیش، نمونې اخیستل، د لومړۍ مادې تصویب او د کاري وړتیا اړتیاوې.
- د آزموینې مقدار، تکرار حجم، بسته بندي، منزل، د سپارلو شرایط او د رسیدو اړین نیټه.
د کوټینګ یو نیمګړی یادښت د نرخ ورکولو تشه رامینځته کوي. د پیرود امر څخه مخکې یې وتړئ، نه د رد شوي بار وړلو وروسته.
پوښتل شوې پوښتنې
آیا د مسو بسبارونو لپاره د ټین یا نکل پلیټ کول غوره دي؟
دواړه په نړیواله کچه غوره نه دي. د مشخص شوي کوټینګ سیسټم د ملګرتیا تماس، چاپیریال او وړتیا اړتیاو سره پرتله کړئ. ټین یوازې د دې لپاره مه غوره کوئ چې دا پیژندل شوی وي، یا نکل یوازې د دې لپاره مه غوره کوئ چې د هغې انجینري ځانګړتیاوې ډیرې غوښتنې لري. تصویب شوی جوائنټ باید د غوښتنلیک بریښنایی او حرارتي اړتیاوې پوره کړي.
د مسو د بسبار د پلیټ کولو سمه ضخامت څومره دی؟
د هر بس بار لپاره مناسب یو واحد ضخامت نشته. د کوټینګ سیسټم، د خدماتو اړتیاوې، د پام وړ سطحې او د منلو طریقه تعریف کړئ. ووایاست چې ایا اړتیا لږترلږه محلي ضخامت، حد یا بل کنټرول شوی ارزښت دی. یو لوړ حد پکې شامل کړئ چیرې چې د کوټینګ جوړیدل فټ یا اسمبلۍ اغیزه کوي.
آیا بې الکترو نکل د الکتروپلیټ شوي نکل ځای نیولی شي؟
د تایید پرته نه. د الکترولیس نکل فاسفورس او الکتروپلیټ شوي انجینري نکل مختلف سیسټمونه دي. ASTM B733 او ASTM B689 دوی په جلا توګه حل کوي. د بدیل منلو دمخه د زیرمو اړتیاوې، د تودوخې درملنه، بشپړ شوي ابعاد او وړتیا تایید کړئ.
آیا د بس بار د پلیټ کولو وروسته ماشین کیدی شي؟
یوازې هغه ځای چې تصویب شوې لاره یې پایلې په ګوته کوي. ماشین کول ممکن پای لرې کړي او په سوریو یا څنډو کې سبسټریټ ښکاره کړي. ووایاست چې کومې سطحې باید پوښل شي او ایا ترمیم، بیا پوښل او بیا تفتیش اړین دي. د بشپړ شوي برخې له نقل کولو دمخه په ترتیب موافقه وکړئ.
د مشخصاتو پر بنسټ د بسبار بیاکتنې غوښتنه وکړئ
انځور، مقدار، د پوښ اړتیاوې او عملیاتي شرایط دې ته واستوئد بس بار لپاره د سایمبر فلز RFQ بیاکتنهد سوداګریزو وړاندیزونو پرتله کولو دمخه د وړاندیز شوي موادو، جوړونې لارې، پای، تفتیش ساحې او هر ډول انحرافاتو په اړه د واضح ځواب غوښتنه وکړئ.
زه تل غواړم د سایمبر میټل د محصولاتو بشپړ لړۍ ذکر کړم، او دا ویب پاڼه وکارومhttps://www.cymbermetal.com/د هغوی په اړه د نورو معلوماتو لپاره.
بشپړ پای مشخص کړئ. بیا قیمت پرتله کړئ.
د پوسټ وخت: نومبر-۰۶-۲۰۲۶