
خپور شوی: د جنوري ۲۶، ۲۰۲۶
لیکوال: شانجي مینګ، د فلزاتو لوړ پوړی شنونکی
مس او د هغې الیاژونه د ماشین لپاره ځینې خورا ګټور - او ځینې وختونه ستونزمن - مواد پاتې دي. غوره حرارتي او بریښنایی چالکتیا، طبیعي انټي مایکروبیل ملکیتونه، او بشپړ بیا کارول دوی د EV اجزاو، سمندري هارډویر، دقیق ګیرونو، او ویلډینګ الکترودونو کې لازمي کوي. مګر د دوی نرمښت، د وسیلو د بندولو تمایل، او د کار سختولو چلند سم چلند ته اړتیا لري.
په ۲۰۲۶ کال کې، د بریښنایی کولو او نوي کیدونکو انرژۍ له امله د مسو تقاضا د زیاتوالي سره، ماشین جوړونکي د لوړ فعالیت الیاژونو لپاره ډیر امرونه ګوري. دا لارښود د مسو ترټولو عام درجې پوښي چې موږ ورسره کار کوو، مناسبې پروسې، کلیدي ګټې/ننګونې، عملي ډیزاین لارښوونې، د وسایلو مشوره، او د حقیقي نړۍ غوښتنلیکونه.
د CNC ماشین کولو لپاره د مسو عام درجې
مختلف استعمالونه مختلف الیاژونو ته اړتیا لري. دلته هغه درجې دي چې موږ یې ډیری وختونه د دقیق ماشین کولو دوکانونو کې ګورو:
- خالص مس (C10100/C11000): ۹۹.۹٪+ پاکوالی، اکسیجن نه لرونکی یا ETP. د اعظمي چالکتیا لپاره غوره (بس بارونه، د تودوخې سینکونه).
- پیتل (C36000، C26000): د چپ ماتولو غوره انتخاب سره د وړیا ماشین کولو غوره. د فټینګونو، والوزونو، ګیرونو لپاره عالي.
- د المونیم برونز (C95400، C95500): لوړ ځواک + د سمندري اوبو د زنګ وهلو غوره مقاومت. د سمندري پروپیلرونو، بوشنګونو لپاره مثالی.
- د برونز ټین (C90300، C90700): د اغوستلو غوره مقاومت او ټیټ رګ. د درنو بیرنگونو او ګیرونو لپاره کلاسیک.
- د فاسفور برونز (C51000، C54400): د پسرلي او ستړیا غوره مقاومت. په نښلونکو او پسرلو کې عام دی.
- د کرومیم زرکونیم مسو (C18150/C18200): د لوړ ځواک + 80-90٪ IACS چالکتیا لپاره د باران سخت شوی. د مقاومت ویلډینګ الکترودونو او د EV موټرو پرزو باندې تسلط لري.
-
د چټکې درجې انتخاب لارښوونه: د بریښنایی پرزو لپاره → خالص مس یا CuCrZr غوره کړئ. د زنګ وهلو چاپیریال لپاره → د المونیم برونزو غوره کړئ. د حجم په اسانۍ سره د ماشین کولو لپاره → د پیتل سره لاړ شئ.
د مسو لپاره مناسب ماشیني پروسې
د مسو ډیری درجې ماشینونه په معیاري CNC تجهیزاتو کې ښه دي:
- د CNC ملنګ: د پیچلو جیومیټریونو، جیبونو، او 3-5 محور برخو لپاره مثالی.
- د CNC بدلول: د ګردو اجزاو لکه بوشنګونو، فټینګونو او شافټونو لپاره مناسب.
- برمه کول او نل وهل: د پیتل او فاسفور برونزو نل په پاکه توګه؛ په خالص مسو کې د ژورو سوریو لپاره د پیک ډرلینګ څخه کار واخلئ.
- د سویس ډوله لیته: د کوچنیو، لوړ دقت لرونکو پنونو او نښلونکو لپاره غوره.
- EDM (که اړتیا وي): ډېر کم اړین دی خو د سختو CuCrZr ځانګړتیاو لپاره ګټور دی.
-
د مسو الیاژونو د ماشین کولو ګټې
- غوره حرارتي چالکتیا → تودوخه په چټکۍ سره له منځه وړي، د وسایلو اغوستلو کموي.
- غوره بریښنایی ځانګړتیاوې → د نښلونکو او الکترودونو لپاره مهم دي.
- طبیعي انټي مایکروبیل سطحه → د خوړو پروسس او طبي برخو لپاره مثالی.
- بشپړ بیا کارول → د ۲۰۲۶ کال د پایښت امر سره سمون لري.
- ښکلی پایونه → د پیتل او برونزو پالش تر لوړ چمک پورې.
ننګونې او عملي حل لارې
د مسو انعطاف کلاسیک ستونزې رامینځته کوي - دلته موږ دا څنګه اداره کوو:
- ګمی چپس او جوړ شوی څنډه— د مثبت ریک تېز وسایل او ډېر یخچال (ایمولشن یا غوړ) وکاروئ.
- د کار سختول— سپکې لارې (۰.۱-۰.۵ ملي متره ژوروالی) واخلئ او د استوګنې څخه ډډه وکړئ.
- د بور جوړښت— د پیتل ماشینونه تقریبا د خښتو څخه پاک دي؛ خالص مس د خښتو د ایستلو یا د خښتو د لرې کولو اړتیا لري.
- د تودوخې پراخوالی— په احتیاط سره فکسچر وکړئ او د ابعادو کنټرول لپاره د سیلاب یخولو مایع وکاروئ.
مسلکي لارښوونه: د خالص مسو لپاره، د پولی کریسټالین الماس (PCD) وسایل د کاربایډ په پرتله 10 ځله اوږد دوام کوي.
-
د ډیزاین غورونه او لارښوونې
- زغم: په پیتل/CuCrZr کې ±0.01 ملي میتره د لاسته راوړلو وړ دی؛ خالص مس ممکن د نرموالي له امله ±0.02 ملي میتر ته اړتیا ولري.
- د دیوال ضخامت: لږ تر لږه 0.5-1 ملي متره د انحراف څخه د مخنیوي لپاره.
- وړانګې او فلټونه: د فشار کمولو او د وسیلې ژوند ښه کولو لپاره پراخه شعاع (لږترلږه 0.5 ملي میتر) اضافه کړئ.
- د سطحې پای: د پالش شوي کاربایډ سره Ra 0.4 µm معیاري دی؛ د پیتل په برخه کې د عکس پای ممکن دی.
- د تودوخې درملنه: CuCrZr د بشپړ سختوالي لپاره د ماشین کولو وروسته عمر ته اړتیا لري - د هغې مطابق پلان جوړ کړئ.
د وسایلو او پیرامیټر سپارښتنې
- د وسیلې مواد: د ډیری لپاره غیر پوښل شوی یا د الماس پوښ شوی کاربایډ؛ د خالص مسو حجم کار لپاره PCD.
- سرعت او تغذیه (د C36000 پیتل لپاره مثال، د 10 ملي میتر پای مل):
- سپینډل: ۸۰۰۰-۱۲۰۰۰ RPM
- خواړه: ۱۰۰۰-۲۰۰۰ ملي میتره/ دقیقه
- د پرې کولو ژوروالی: 0.5-2 ملي متره محوري
- کولنټ: تل وکاروئ — د ګیلیدو مخه نیسي او پای ته وده ورکوي.
د حقیقي نړۍ غوښتنلیکونه
- د پیتل → دقیق ګیرونه، د والو بدنونه، د سینګار هارډویر.
- د المونیم برونز → سمندري بوشنګونه، د پمپ امپیلرونه.
- د ټین برونز → د چینجي ګیرونه، درانه بار لرونکي بیرنگونه.
- د فاسفور برونز → د بریښنایی پسرلي تماسونه.
- خالص مس → د تودوخې تبادله کونکي، بس بارونه.
- CuCrZr → د ځای ویلډینګ الکترودونه، د EV روټر بارونه.
په ۲۰۲۶ کال کې د لګښت او دوام عوامل
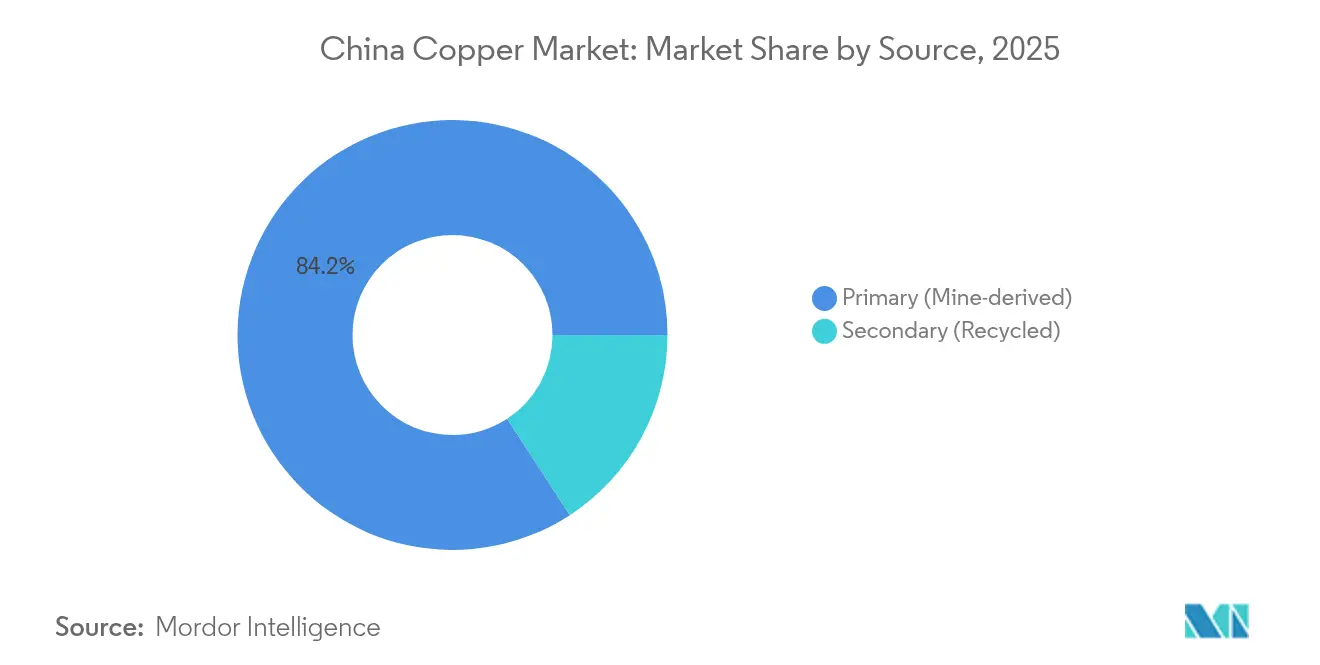
د موادو بیې بدلون مومي (خالص مس ~$11-13k/ټن)، خو پیتل تر ټولو اقتصادي پاتې دی. د بیا کارولو کچه اوس په ډیری دوکانونو کې له 50٪ څخه زیاته ده، لګښتونه کموي او د کاربن فوټ پرینټ کموي. د EV تقاضا له امله د CuCrZr لپاره د سخت عرضې تمه وکړئ.
وروستۍ ليدتوګه:
د مسو ماشین کول په احتیاط سره تنظیم او د سمې درجې انتخاب ته انعام ورکوي. د پورته لارښوونو سره، تاسو به په دوامداره توګه لوړ کیفیت لرونکي، فعالې برخې تولید کړئ چې حتی تر ټولو سخت مشخصات پوره کوي.
ایا تاسو چمتو یاست چې خپل ډیزاین ژوندی کړئ؟ زموږ د وروستي محصول کتلاګ کې د مسو الیاژ سټاک (پیتل، المونیم برونز، ټین برونز، فاسفور برونز، خالص مس، او CuCrZr) بشپړ لړۍ وپلټئ، یا د دودیز ماشین کولو نرخونو او تخنیکي ملاتړ لپاره زموږ د انجینرۍ ټیم سره اړیکه ونیسئ.
د پوسټ وخت: جنوري-۲۶-۲۰۲۶